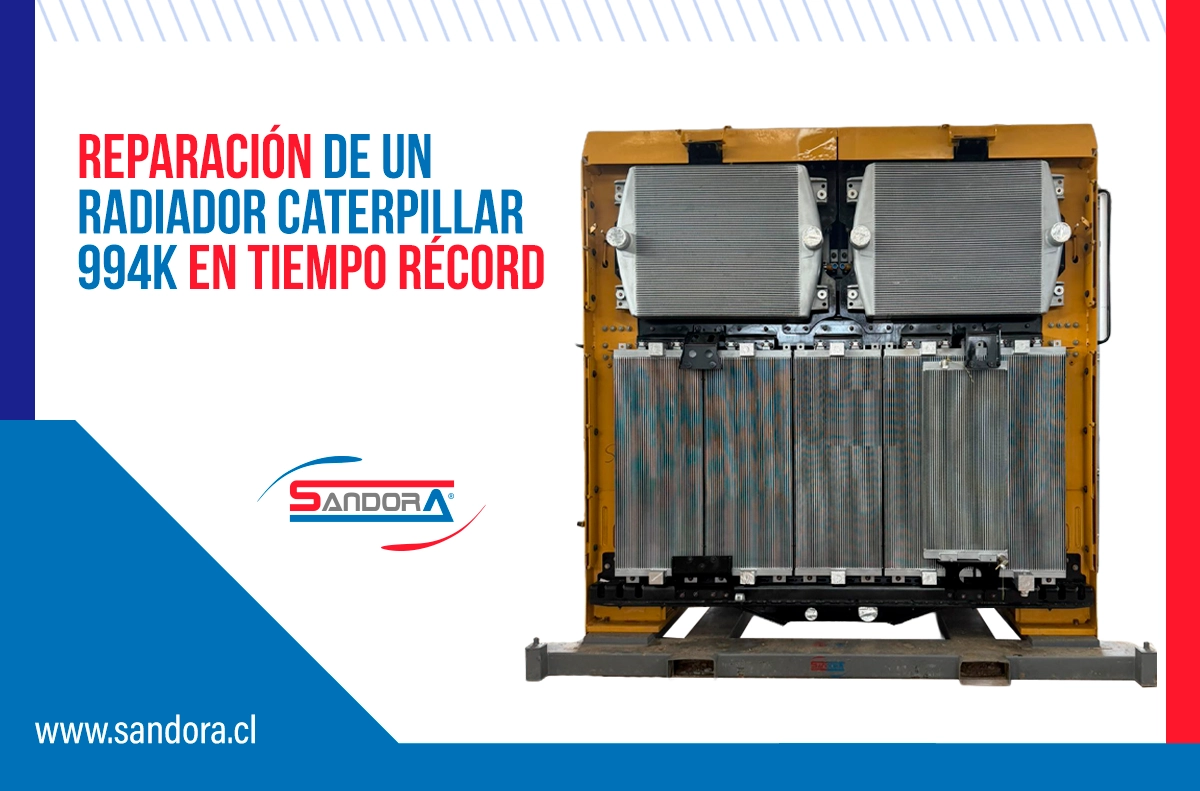
En una ventana operativa de solo 96 horas, nuestro equipo técnico completó con éxito el mantenimiento y la reparación del radiador de un cargador frontal Caterpillar 994K, garantizando así una respuesta rápida y oportuna ante la urgencia de un destacado cliente del sector.
Una ejecución técnica impecable, diagnósticos de precisión y una logística rigurosa, permitieron devolver la máxima disponibilidad al equipo sin comprometer los estándares de fábrica, garantizando la continuidad operacional.
1. Recepción e inspección inicial
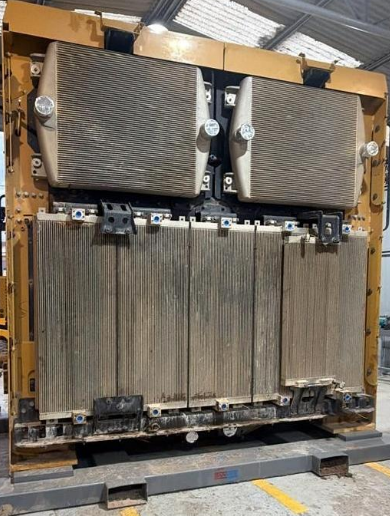
Al ingresar el módulo del radiador a nuestras instalaciones, realizamos un hidrolavado industrial a alta presión para eliminar sedimentos y agentes contaminantes acumulados durante su operación.
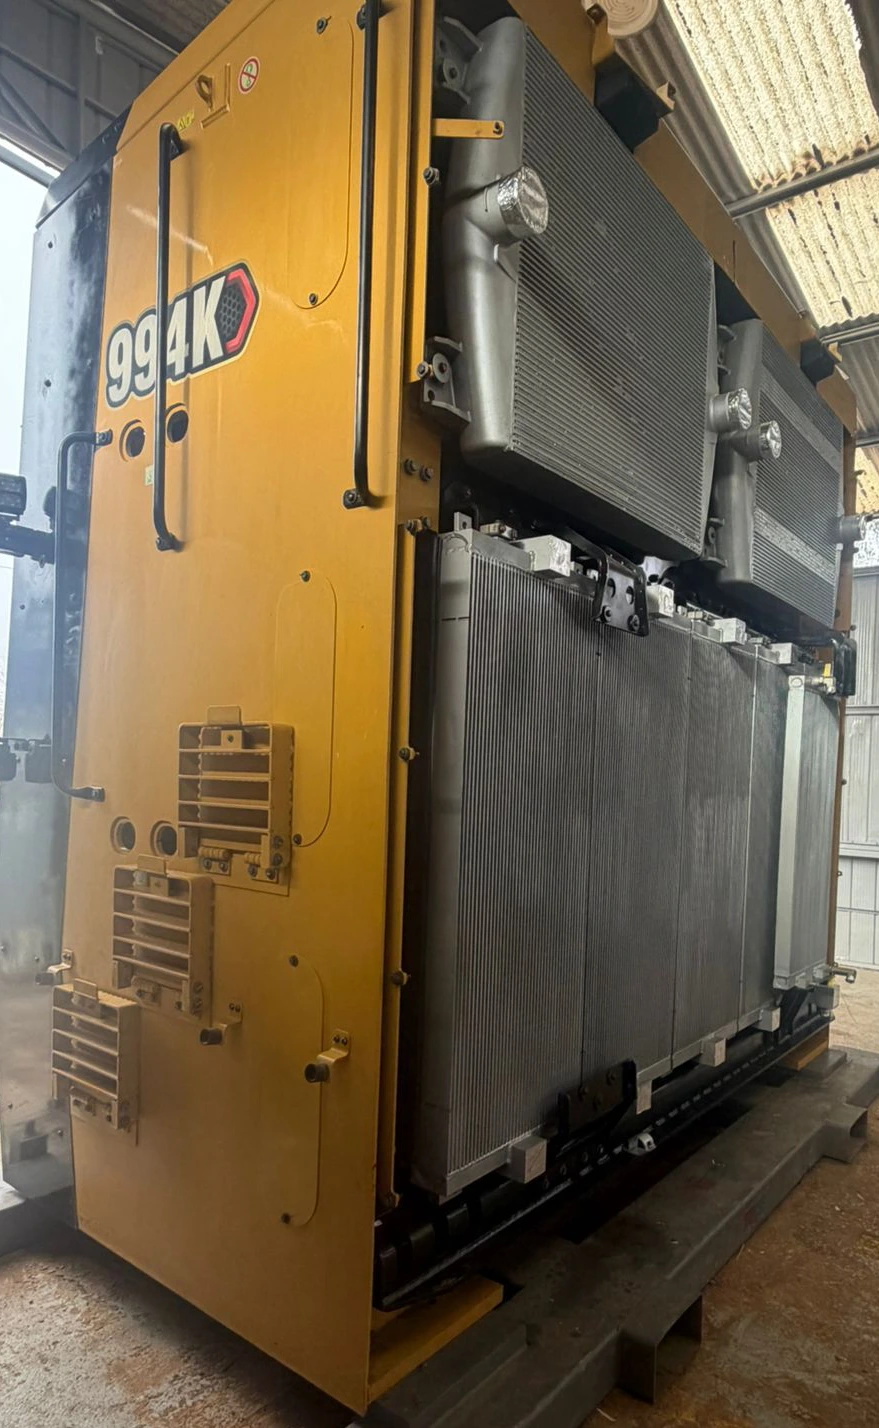
Luego, llevamos a cabo el despiece del conjunto para evaluar cada subcomponente: núcleos modulares (cores), intercambiador aftercooler, enfriadores de freno trasero, radiadores de aceite hidráulico, deflectores aerodinámicos y ductos de interconexión.
Hallazgos:
- Deformación por choque mecánico en el bastidor exterior.
- Núcleos (cores) con daño en las conexiones de tubos de ¼”, provocado por fatiga térmica debido a ciclos de vibración de alta frecuencia y choque mecánico.
- Deformación en los sellos de estanque inferior y envejecimiento térmico en los anillos superiores de fijación y amortiguación. Al perder elasticidad, las torsiones del bastidor del cargador y las aceleraciones mecánicas se transmiten directamente a los tubos del radiador.
- Desviaciones de alineación en el circuito superior de mangueras.
- Deformación y rotura de material en bujes de caucho antivibratorios.
2. Pruebas de estanqueidad y Ensayos No Destructivos (END)
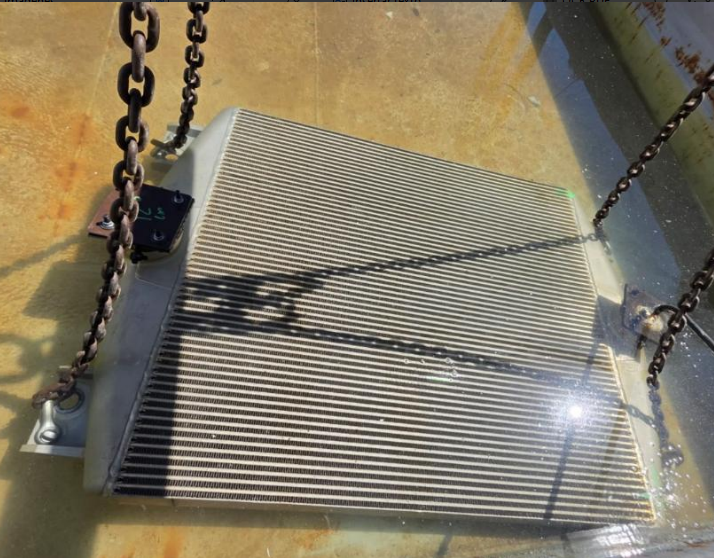
Para definir la hoja de ruta de la intervención, sometimos cada subconjunto a protocolos de ensayo estandarizados:
- Prueba de estanqueidad inicial (Módulo y Aftercooler): Se confirmó fuga activa en 2 cores y caída progresiva de presión en los colectores del aftercooler.
- Evaluación de estanqueidad secundaria: Verificación independiente en los núcleos de enfriadores de frenos traseros y de aceite.
- Tintas Penetrantes (PT): Ensayo No Destructivo aplicado en los cordones de soldadura de la estructura y el bastidor portante, descartando discontinuidades lineales, grietas o socavaciones.
3. Reparación estructural y sustitución de componentes
Con el informe técnico validado previamente por el cliente, ejecutamos las tareas de reparación bajo protocolos certificados:
- Reemplazo de cores dañados por componentes nuevos, restaurando al 100% la capacidad térmica nominal de disipación.
- Cambio total de sellos y empaquetaduras para garantizar la elasticidad requerida y prevenir fugas de fluido bajo presión.
- Renovación completa de mangueras, terminales prensados y acoples rápidos, corrigiendo desalineaciones y asegurando el caudal volumétrico de retorno sin caídas de presión.
- Sustitución prioritaria de bujes y soportes antivibratorios en zonas de mayor esfuerzo dinámico. Se reubicaron periféricamente las piezas no reemplazadas para facilitar su sustitución rápida en la siguiente parada preventiva, sin necesidad de desmontar el radiador ni desconectar los circuitos principales.
- Desincrustación y limpieza profunda de todo el bastidor, defensas, soportes de núcleos y embudo deflector.
4. Acondicionamiento superficial y montaje
El bastidor metálico, defensas y soportes se sometieron a un proceso de granallado, eliminando residuos de corrosión y cascarilla de laminación para maximizar la adherencia de los revestimientos.
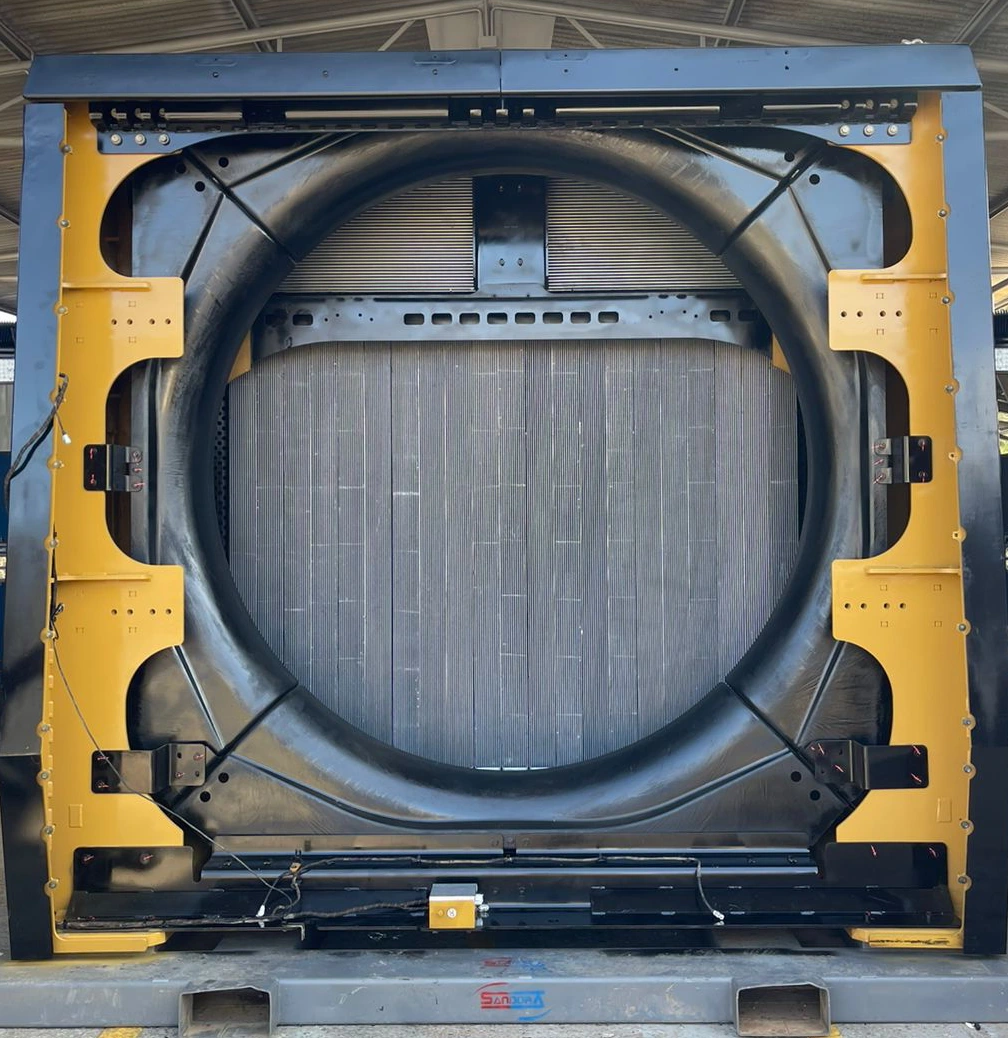
Posteriormente, aplicamos pintura de alto desempeño y ejecutamos el montaje del componente, instalando los subconjuntos sobre el bastidor verificando la compresión uniforme de los nuevos anillos de elastómero y aplicando los pares de apriete estipulados por el fabricante en los pernos de fijación de bridas y estanques.
5. Entrega final
Una vez ensamblado el módulo, realizamos la prueba final de estanqueidad en banco de pruebas a 25 PSI durante 15 minutos continuos, registrando una caída de presión nula en los manómetros diferenciales de precisión.
Además, emitimos la certificación técnica correspondiente y despachamos el componente dentro de la ventana operativa de 96 horas, listo para montaje directo en faena sin requerir ajustes mecánicos adicionales en terreno.
Garantía de continuidad operacional para minería
Con más de 40 años de trayectoria en el mantenimiento y reparación de intercambiadores de calor para la minería e industria pesada, en SANDORA resolvemos emergencias operativas y paradas programadas, garantizando componentes confiables y de alta durabilidad.
¿Tu flota necesita reducir los tiempos de detención no planificados? Contáctanos y optimiza la disponibilidad de tu maquinaria pesada.